
Preparação para a impressão 3D
Como escolher a sua impressora, ser avisado quando algo não cabe e deitar a peça do jeito certo.
Escolhendo a sua impressora
Abra as configurações (a engrenagem na linha do título, “Configurações da área de trabalho”) e vá para a área “Plano de trabalho”. Em “Impressora” você escolhe a sua impressora numa lista de mais de 230 modelos comuns, entre eles Bambu Lab, Prusa, Creality, Anycubic, Elegoo e muitos outros.
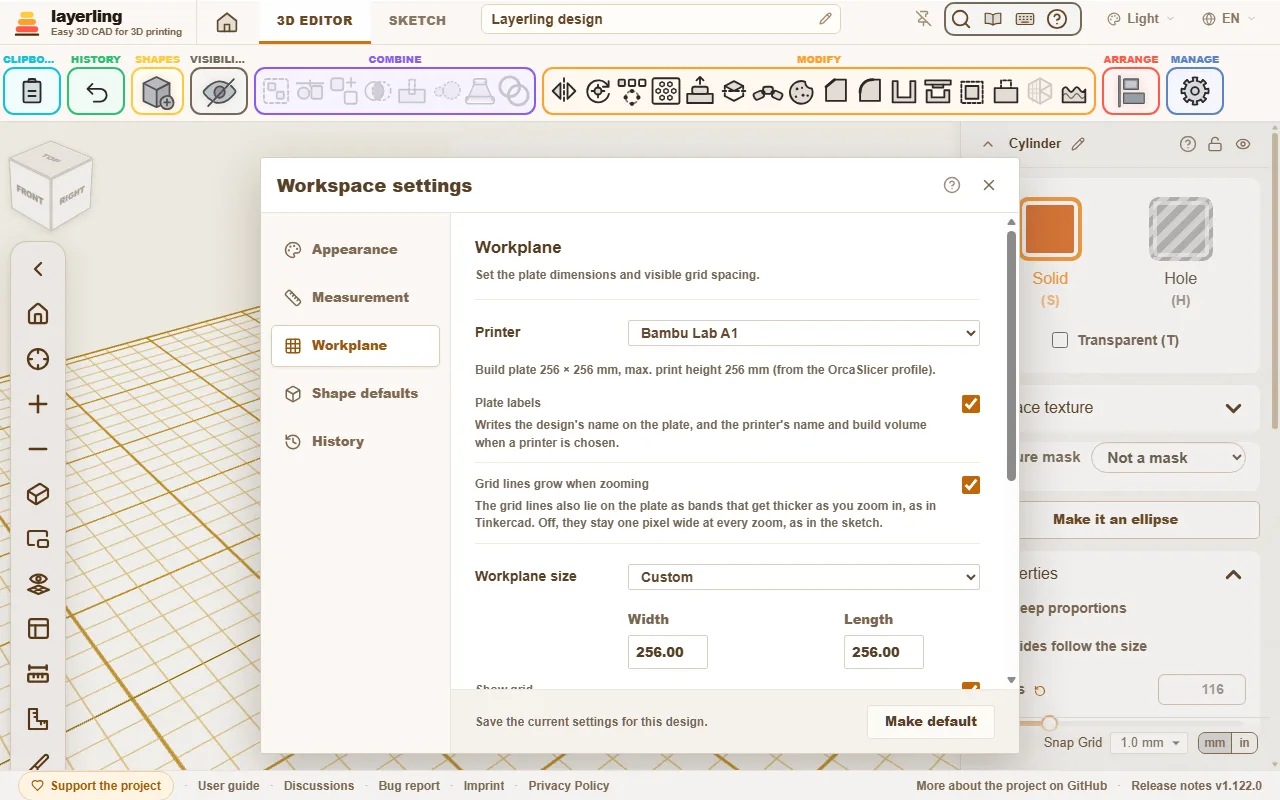
Três coisas acontecem:
- O plano de trabalho assume o tamanho da mesa de impressão.
- No canto do plano de trabalho aparecem o nome da impressora e o volume de impressão dela. Se o texto atrapalhar, desligue-o com “Textos na mesa” em “Plano de trabalho”; isso vale também para o nome do projeto, na frente à esquerda.
- layerling avisa quando algo não cabe.
Os perfis de impressora vêm do OrcaSlicer, então são os mesmos que o seu fatiador conhece. Se preferir trabalhar sem impressora, escolha “Sem impressora - tamanho livre”. Você também pode definir o tamanho do plano de trabalho à mão.
Impressoras delta, como as da FLSun ou da SeeMeCNC ou a Anycubic Predator, imprimem sobre uma mesa redonda. Com uma delas, o plano de trabalho também fica redondo e tão largo quanto a mesa, e um sólido é grande demais assim que passa da borda. Um sólido redondo é medido pelo próprio contorno, não pela caixa em volta dele, então cabe até um cilindro quase tão largo quanto a mesa.
Quando algo não cabe
Um sólido que passa da borda da mesa de impressão fica marcado. Uma mensagem diz quais lados passam e quanto. O mesmo vale se a peça for alta demais: a altura conta a partir do sólido mais baixo, do mesmo jeito que o fatiador apoia o modelo na mesa.
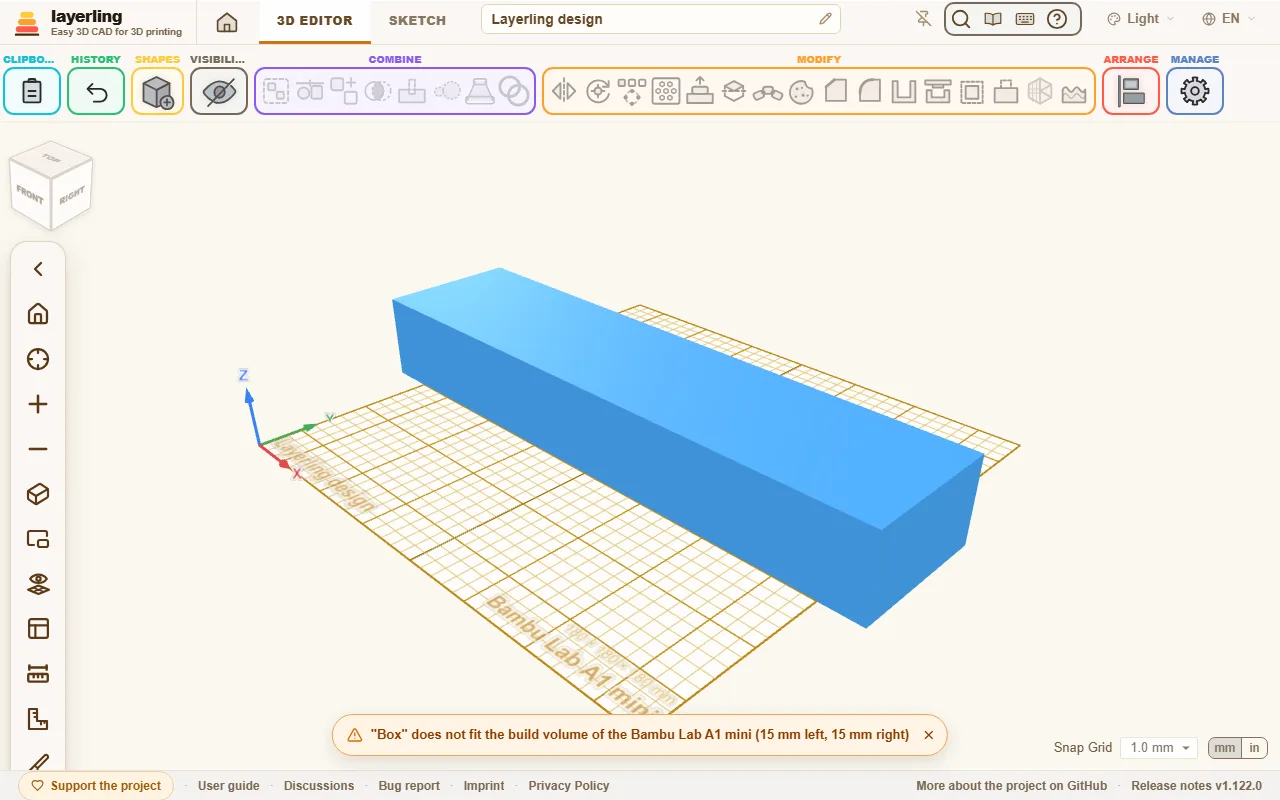
O aviso não impede você de continuar trabalhando. É uma dica, para você não descobrir só no fatiador que a peça é grande demais. Uma peça grande demais muitas vezes pode ser dividida: corte-a em duas com “Dividir” e imprima as duas metades separadamente.
Se você deixa peças ao lado da mesa de propósito, clique no pequeno X da mensagem. O aviso então some só para esses sólidos. Se um deles voltar a caber e depois você o tirar da mesa de novo, ou se outro sólido passar da borda, a mensagem volta. Sólidos ocultos nunca contam, então ocultar as peças deixadas ao lado também funciona.
Deitando a peça do jeito certo
O jeito como a peça fica na mesa decide a resistência e a aparência dela. Duas ferramentas na área “Organizar” ajudam:
- “Deitar sobre a face”: clique numa face e a peça fica com esse lado para baixo. A melhor direção de impressão em um clique.
- “Baixar até o plano de trabalho” (D): apoia a peça no plano de trabalho quando ela está flutuando em algum lugar no ar.
Algumas regras práticas para a direção de impressão:
- Faces grandes e planas para baixo. Elas aderem melhor.
- Deite peças compridas que sofrem esforço de modo que as camadas não fiquem perpendiculares à carga. É entre as camadas que a peça é mais fraca.
- Evite saliências mais inclinadas que 45°, ou adicione suportes a elas no fatiador.
Encontrando saliências
No menu ao lado do olho (“Visibilidade”), Mostrar saliências liga a exibição das saliências. Toda face que aponta para baixo com inclinação maior que 45° fica então hachurada em vermelho e branco: é ali que a impressora precisaria de suportes. O que está apoiado na mesa fica sem marcação. Assim você vê, enquanto modela, se uma esfera, um arco ou um furo horizontal imprime sem suportes; o furo em gota foi feito exatamente para isso. Gire a peça ou deite-a sobre outra face com “Deitar sobre a face”, e a hachura acompanha na hora.
A inclinação que a sua impressora aguenta é definida nas configurações, em “Aparência”: de 30° (cuidadoso) a 70° (para impressoras com boa refrigeração da peça). Uma face apoiada em outro sólido continua marcada: layerling só olha para a própria face.
Espessura de parede, folga e chanfros
- As paredes devem ter pelo menos a largura de duas linhas de extrusão, ou seja, 0,8 mm com um bico de 0,4 mm. Peças resistentes precisam de 1,2 a 2 mm.
- Onde duas peças se encaixam uma na outra, é preciso folga: normalmente de 0,2 a 0,4 mm, dependendo da impressora. Faça um pequeno par de teste antes de imprimir a peça grande.
- Muita gente faz um chanfro leve na aresta de baixo, a que fica sobre a mesa. Isso evita que a primeira camada se espalhe ("pé de elefante").
A folga da sua impressora: o teste de encaixe
Toda impressora imprime furos um pouco menores e pinos um pouco mais grossos do que foram desenhados, cada uma na sua medida, então a folga de que duas peças impressas precisam é, no início, um palpite. Meça-a uma vez. Nas configurações, em “Plano de trabalho”, “Make fit test” coloca um teste de encaixe na mesa: uma placa de 60 × 20 × 4 mm com sete furos para um único pino de 5 mm, cada um desenhado com 5 mm mais duas vezes 0,05, 0,10, 0,15, 0,20, 0,25, 0,30 ou 0,40 mm, com o valor em relevo ao lado, e o próprio pino de 5 mm, em pé ao lado da placa, com um pequeno chanfro em cima. É feito de formas comuns, então imprime junto com o resto da mesa, sem suportes.
Imprima-o como está e depois empurre o pino, com a ponta chanfrada primeiro, nos furos, começando pelo mais apertado. O furo mais justo em que o pino ainda gira dá a folga da sua impressora. Digite o número dele em “Printer play” ou clique nele entre os valores abaixo do campo. A folga é por lado, em milímetros, e o navegador a guarda para todos os projetos; um campo vazio significa que ainda não foi medida.
A partir daí, os novos usos partem da folga em vez do valor embutido: “Gap per side” e “Pin play (per side)” na ferramenta “Lid”, a folga de um novo “Rabo de andorinha” e “Snap-fit”, “Folga (XY)” de uma nova porca ou furo roscado - o dobro da folga, porque essa é a folga em todo o diâmetro - e “Folga mínima” em “Verificar folga”. Enquanto um desses campos ainda tiver esse valor, "“From your fit test”" ao lado dele diz de onde vem o número. Uma dobradiça impressa no lugar e as articulações da ferramenta “Articulações flexi” mantêm os seus 0,4 mm: impressas numa peça só, as suas folgas também precisam ficar abertas entre as camadas, o que um pino impresso à parte não mede. A folga para encaixar um ímã ou uma chave Gridfinity, e a folga para um soquete ou uma placa comprados, também mantêm os seus próprios valores. Os sólidos que já estão num projeto nunca mudam, nem um projeto que você abre.
Verificar a impressão
“Print check”, ao lado de “Verificar folga” em “Combinar”, examina os objetos selecionados, ou todos os visíveis quando nada está selecionado, e diz numa janela o que daria errado na impressão. Cada uma das cinco linhas fica verde quando não encontrou nada, e laranja com o quê e onde quando encontrou:
- “Thin walls”: lugares mais finos que duas linhas do bico - 0,8 mm com um bico de 0,4 mm. O fatiador omite uma parede assim ou a imprime como uma única linha fraca. No alto da janela você escolhe o seu bico em “Nozzle” (de 0,2 a 0,8 com um clique, qualquer outro no campo). Os lugares finos são pintados de vermelho com uma grade clara sobre os corpos, e a linha diz o lugar mais fino e quanta superfície está fina demais. Lugares com menos de 1 mm² e arestas vivas, como a de uma cunha, ficam de fora.
- “Floating parts”: um corpo, ou uma parte separada de um corpo, que não toca nem a mesa nem outra peça (com margem de 0,05 mm). Ele seria impresso no ar. Uma peça apoiada numa peça que está de pé não é problema.
- “Small contact with the plate”: uma peça na mesa cuja primeira camada é muito pequena para a sua altura, como uma esfera ou um cone sobre a ponta. Ela pode se soltar durante a impressão. O aviso aparece abaixo de 0,5 mm² de apoio, medido 0,1 mm acima da mesa, por milímetro de altura: uma esfera sempre fica abaixo disso, um cubo de 10 mm tem 10.
- “Overhangs”: os mesmos números de Mostrar saliências, com o ângulo ajustado lá.
- “Open mesh”: uma malha importada com arestas abertas, ou arestas compartilhadas por três faces ou mais. O fatiador precisa então adivinhar onde fica o interior.
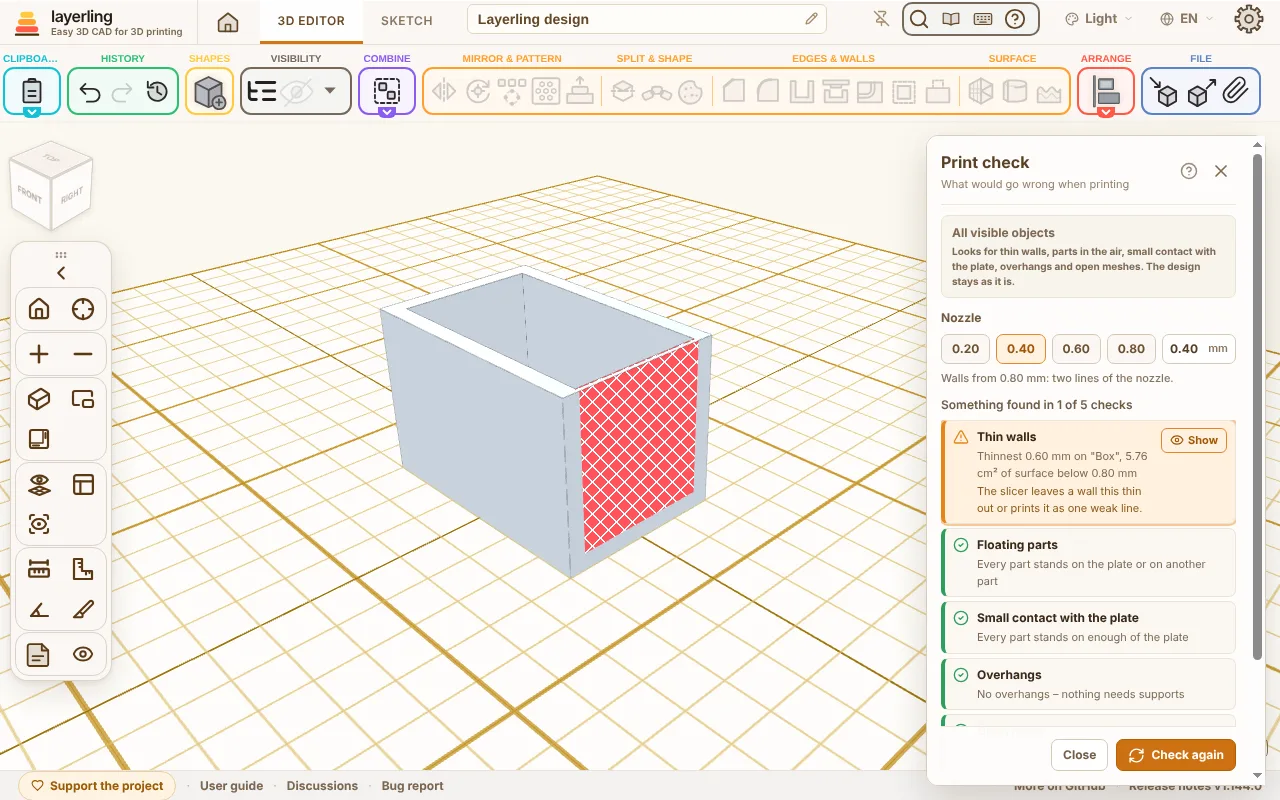
“Show” numa linha leva a câmera até lá; seleciona as peças flutuantes, as que se apoiam em pouco e as malhas abertas, e nas saliências liga Mostrar saliências. Corpos que se sobrepõem são verificados unidos, como o fatiador os une. Se você mudar o desenho com a janela aberta, aparece “Changed – check again”; clique ali ou em “Check again”. Esc fecha a janela. Nada no desenho muda. Uma IA faz a mesma verificação com layerling_check_print.
Quando estiver pronto
Escolha “Exportar” e depois STL ou 3MF. STL é o formato mais simples. 3MF guarda os nomes e as cores de cada sólido e por isso é prático quando você imprime em várias cores. A janela de exportação também mostra quantos gramas e metros de filamento a peça gastaria impressa maciça. Mais em Arquivos e salvamento.