
為 3D 列印做準備
選擇自己的印表機、在零件放不下時收到警告,以及正確擺放零件。
選擇印表機
開啟設定(標題列裡的齒輪圖示,「工作區設定」),切換到 「工作平面」 區段。在 「印表機」 下,可以從超過 230 種常見機型的清單中選擇自己的印表機,包括 Bambu Lab、Prusa、Creality、Anycubic、Elegoo 等眾多品牌。
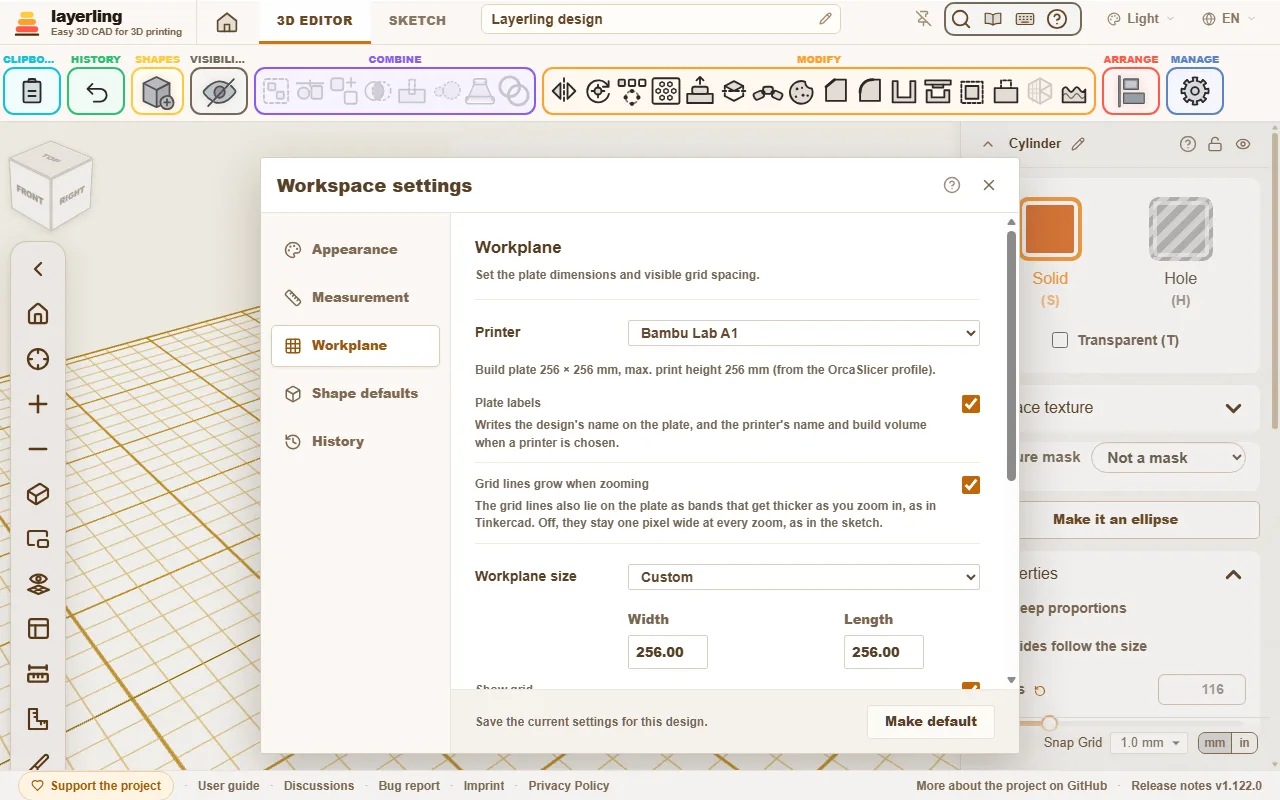
會發生三件事:
- 工作平面會採用列印床的尺寸。
- 工作平面的角落會顯示印表機名稱與其建構體積。如果這些文字擋住視線,可以用 「平台標籤」 關閉(在 「工作平面」 下);左前方的設計名稱也一樣。
- 零件放不下時,layerling 會警告。
印表機設定來自 OrcaSlicer,因此和你的切片軟體所認得的完全相同。如果不想使用印表機,選擇 「無印表機,自由尺寸」。也可以手動設定工作平面的尺寸。
FLSun、SeeMeCNC 等品牌的三角洲(Delta)印表機以及 Anycubic Predator 使用圓形列印平台。選擇這類印表機後,工作平面也會變成圓形,寬度與平台相同;物件一旦超出邊緣就算太大。圓形物件依自身輪廓測量,而不是依包圍它的方框,所以幾乎和平台一樣寬的圓柱體也放得下。
零件放不下時
伸出列印平台邊緣的實體會被標示。訊息會指出是哪幾側超出、超出多少。零件太高時也一樣:高度從最低的實體算起,就跟切片軟體把模型放下的方式一樣。
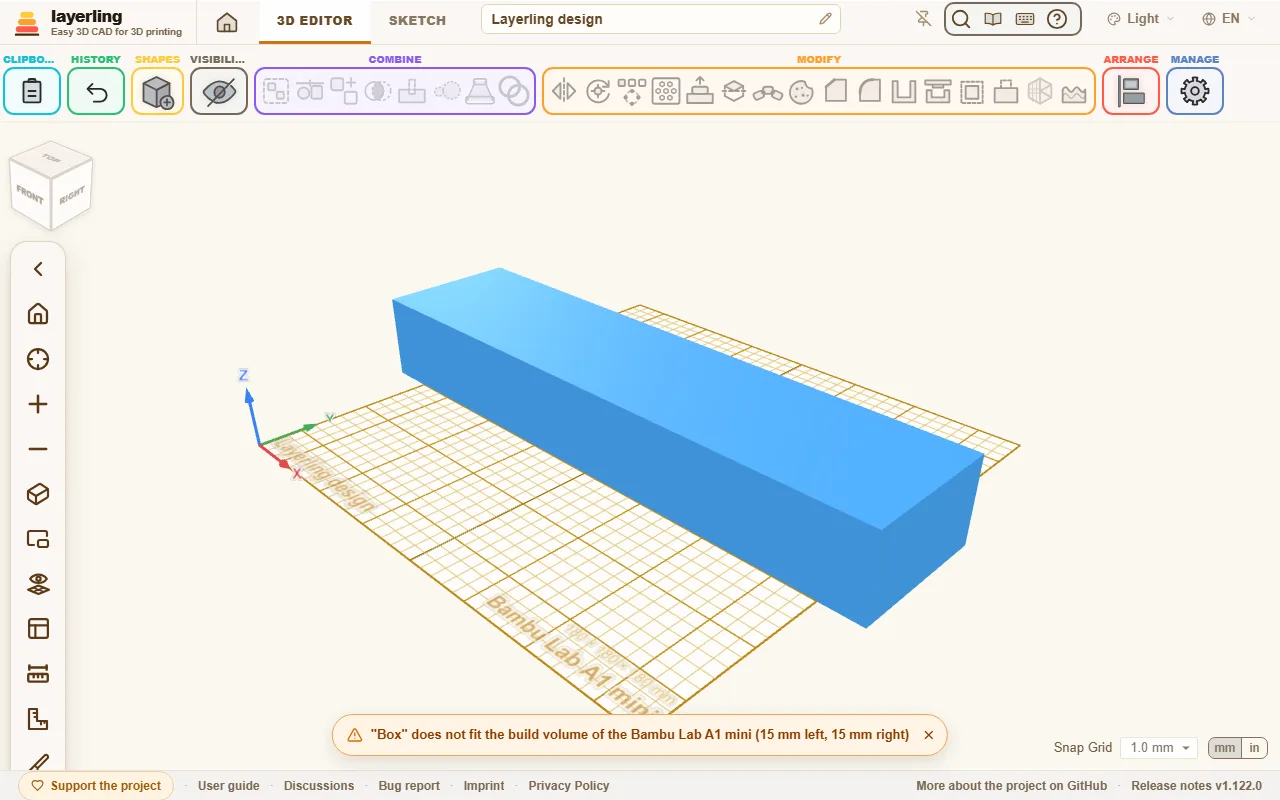
警告不會阻止你繼續操作。它只是提示,免得你到了切片軟體裡才發現零件太大。太大的零件通常可以分割:用 「分割」 切成兩半,分別列印。
如果刻意把零件停放在平台旁邊,點擊訊息中的小叉。警告就會對這些實體消失。一旦其中一個重新放得下、之後又被你移出去,或者有別的實體伸出,訊息就會再次出現。隱藏的實體永遠不列入計算,所以把停放的零件隱藏起來也同樣有效。
正確擺放零件
零件在平台上的擺放方式,決定它的強度與外觀。「排列」 區段中的兩個工具可以幫上忙:
- 「平放於面」:點擊一個面,零件就會以該面朝下平放。一鍵找到最佳列印方向。
- 「放到工作平面」(D):零件懸在空中時,把它放回工作平面。
關於方向,有幾條經驗法則:
- 大平面朝下。這樣黏得最牢。
- 細長且受力的零件,擺放時不要讓層紋與受力方向垂直。層與層之間是最弱的方向。
- 避免超過 45° 的懸垂,或在切片軟體中為它加上支撐。
尋找懸垂
在眼睛圖示旁的下拉選單(「可見性」)中,顯示懸垂會開啟懸垂標示。所有向下傾斜超過 45° 的面都會以紅白斜線標示——那裡就是印表機會需要支撐的地方。貼在平台上的面不會被標示。如此一來,在設計時就能看出球體、拱形或水平孔能否不加支撐列印;淚滴孔正是為此而設。轉動零件,或用 「平放於面」 讓它以另一個面朝下,斜線會立刻跟著更新。
印表機應付得了多陡的斜面,可在設定的 「外觀」 下調整:從 30°(保守)到 70°(適合散熱良好的印表機)。搭在另一個實體上的面仍會被標示——layerling 只看面本身。
壁厚、間隙與倒角
- 壁厚至少要有兩條擠出線的寬度,也就是使用 0.4 mm 噴嘴時要有 0.8 mm。結構結實的零件需要 1.2 到 2 mm。
- 兩個零件互相配合的地方需要間隙:通常為 0.2 到 0.4 mm,視印表機而定。列印大件之前,先做一組小測試件。
- 很多人會把貼在平台上的底邊稍微倒角。這樣可以避免第一層向外擴散(「象腳」)。
印表機間隙:配合測試
每台印表機列印出的孔都比圖面略小、銷釘比圖面略粗,而且各有各的偏差,所以兩個列印件之間需要多少間隙,起初只能靠猜。不如量一次:在設定的「工作平面」下,「產生配合測試」會在平台上放一個配合測試件。它是一塊 60 × 20 × 4 mm 的板,上面有七個孔,都用於同一根 5 mm 銷釘,每個孔按 5 mm 加兩倍的 0.05、0.10、0.15、0.20、0.25、0.30 或 0.40 mm 繪製,旁邊凸印著數值;另外還有這根 5 mm 銷釘本身,立在板旁邊,頂端有一個小倒角。它由一般形狀組成,所以可以和平台上的其他零件一起列印,不需要支撐。
依它擺放的樣子列印,然後把銷釘有倒角的一端朝前,從最緊的孔開始依序插入。銷釘仍能轉動的最緊的那個孔就是你的印表機的間隙。在「印表機間隙」中輸入這個數字,或在輸入框下方的數值中點選它。間隙以每側計,單位為公釐,瀏覽器會為所有設計保存它;輸入框空白表示尚未測量。
從此以後,新的使用都會以這個間隙而不是內建數值為起點:「蓋子」工具中的「每側間隙」和「銷釘間隙(每側)」,新建「燕尾」和「卡扣」的間隙,新建螺帽或螺紋孔的「間隙(XY)」——取間隙的兩倍,因為它是整個直徑上的餘量——以及「檢查間隙」中的「最小間隙」。只要這樣的欄位仍保持該數值,旁邊的「「來自你的配合測試」」就會說明這個數字的來源。一體列印的鉸鏈和「可撓關節」工具的關節保持 0.4 mm:一體列印時,它們的縫隙在層與層之間也必須保持開啟,而單獨列印的銷釘量不出這一點。壓入磁鐵或 Gridfinity 鍵的餘量,以及為買來的插座或電路板留的餘量,也都保持各自的數值。設計中已有的實體永遠不會改變,你開啟的設計也不會。
檢查列印
「列印檢查」 位於 「合併」 中 「檢查間隙」 的旁邊。它檢查選取的物件;沒有選取任何物件時,檢查所有可見物件,並在一個視窗中說明列印時會出什麼問題。五行檢查中,沒發現問題的顯示為綠色,發現問題的顯示為橘色,並說明是什麼、在哪裡:
- 「過薄的壁」:比噴嘴兩條線更薄的地方——0.4 mm 噴嘴時為 0.8 mm。切片軟體會省略這樣的壁,或只列印成一條脆弱的線。在視窗頂部的「噴嘴」中選擇你的噴嘴(0.2 到 0.8 點一下即可,其他尺寸填在輸入框中)。過薄的地方會在實體上塗成帶淺色網格的紅色,這一行會列出最薄處以及過薄表面的面積。小於 1 mm² 的地方和尖銳邊緣(例如楔形的稜邊)不計入。
- 「懸空的零件」:既不接觸平台也不接觸其他零件(容差 0.05 mm)的實體或實體中分開的部分。它會被列印在半空中。放在一個立著的零件上的零件沒有問題。
- 「與平台接觸過少」:平台上第一層相對其高度很小的零件,例如球體或尖端朝下的圓錐。它在列印時可能脫落。當每公釐高度對應的立足面(在平台上方 0.1 mm 處測量)小於 0.5 mm² 時發出警告:球體總是低於這個值,10 mm 的立方體為 10。
- 「懸垂」:與顯示懸垂相同的數值,使用那裡設定的角度。
- 「開放網格」:有開放邊、或有三個以上面共用的邊的匯入網格。切片軟體只能猜測這種網格的內部在哪裡。
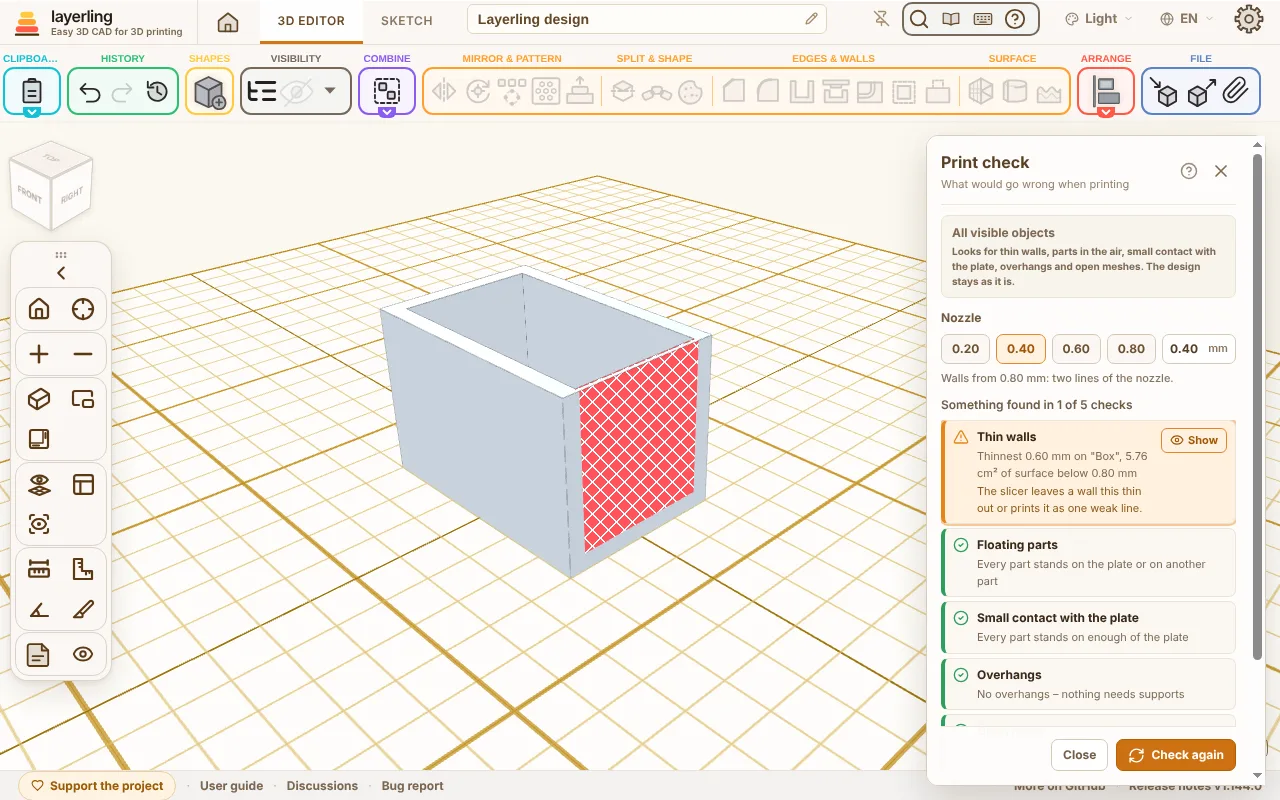
點選某一行的「顯示」會把相機移到那裡;它會選取懸空的零件、接觸過少的零件和開放網格,對於懸垂則會開啟顯示懸垂。互相重疊的實體會合併後再檢查,就像切片軟體合併它們那樣。如果視窗開啟時修改了設計,會顯示「已變更,請重新檢查」;點選它或「重新檢查」即可。Esc 關閉視窗。設計本身不會改變。AI 可以用 layerling_check_print 做同樣的檢查。
準備就緒時
點擊 「匯出」,然後選擇 STL 或 3MF。STL 是最簡單的格式。3MF 會保留各個實體的名稱與顏色,因此多色列印時很方便。匯出視窗也會顯示零件以實心列印時需要多少克、多少公尺線材。更多內容見檔案與儲存。