
Préparation à l'impression 3D
Choisir sa propre imprimante, être averti lorsque quelque chose ne rentre pas et poser la pièce correctement.
Choisir votre imprimante
Ouvrez les paramètres (la roue dentée dans la ligne de titre, « Paramètres de l'espace de travail ») et passez à la zone « Plan de travail ». Sous « Imprimante », vous choisissez votre imprimante parmi une liste de plus de 230 modèles courants, dont Bambu Lab, Prusa, Creality, Anycubic, Elegoo et bien d'autres.
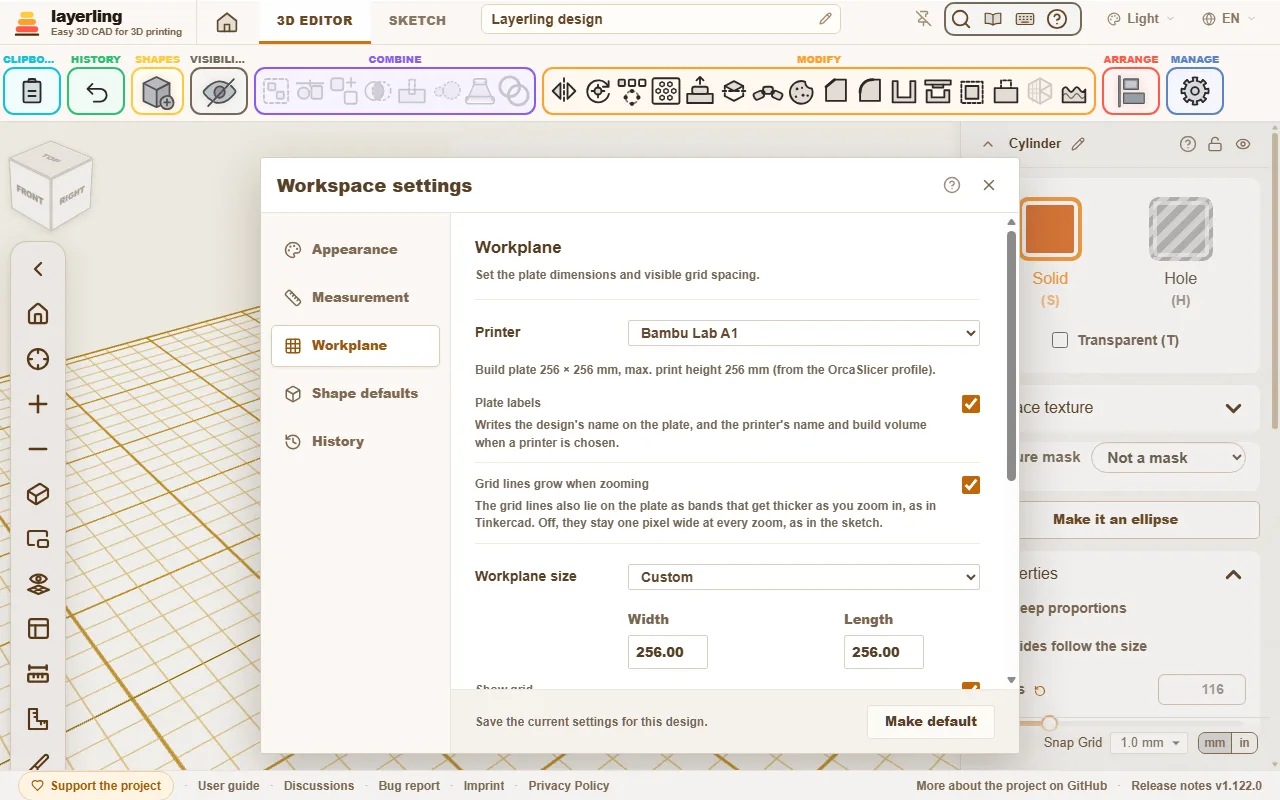
Trois choses se produisent :
- Le plan de travail prend la taille du lit d'impression.
- Dans le coin du plan de travail apparaissent le nom de l'imprimante et son volume de fabrication. Si l'écriture gêne, désactivez-la avec « Étiquettes de plaque » sous « Plan de travail » ; cela vaut également pour le nom du design à l’avant gauche.
- layerling avertit quand quelque chose ne rentre pas.
Les profils d'imprimante proviennent d'OrcaSlicer, ce sont donc les mêmes que ceux que votre slicer connaît. Si vous préférez travailler sans imprimante, choisissez « Pas d'imprimante - taille libre ». Vous pouvez également définir manuellement la taille du plan de travail.
Les imprimantes delta, comme celles de FLSun ou de SeeMeCNC ou l'Anycubic Predator, impriment sur un plateau rond. Avec l'une d'elles, le plan de travail est rond lui aussi, aussi large que le plateau, et un corps est trop grand dès qu'il dépasse le bord. Un corps rond est mesuré sur son propre contour, pas sur la boîte qui l'entoure : un cylindre presque aussi large que le plateau y tient encore.
Quand quelque chose ne va pas
Un corps qui dépasse du bord de la plaque d'impression est marqué. Un message vous indique quels côtés dépassent et de combien. Il en est de même si la pièce est trop haute : la hauteur compte à partir du corps le plus bas, au moment même où le slicer dépose le modèle.
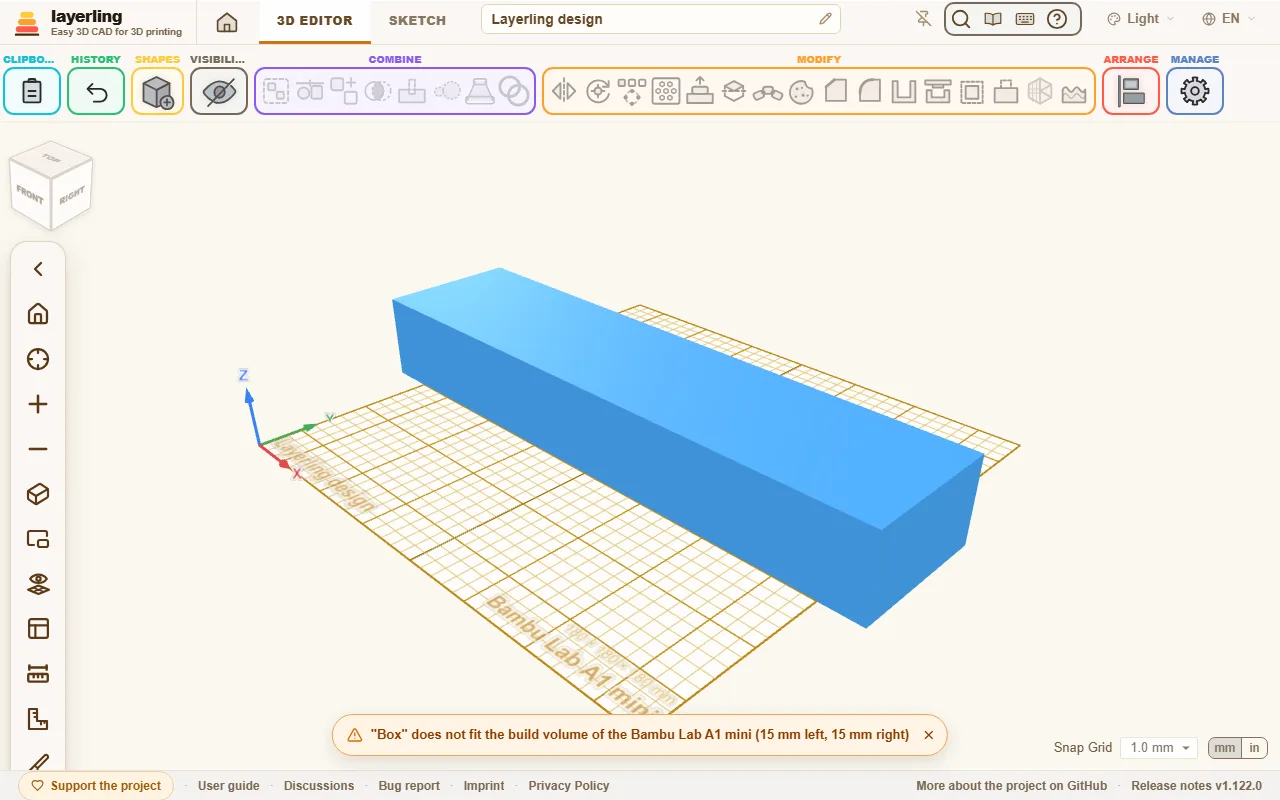
L'avertissement ne vous empêche pas de travailler. C'est un indice pour que vous ne découvriez pas seulement dans la trancheuse que la pièce est trop grosse. Une pièce trop grande peut souvent être divisée : coupez-la en deux avec « Diviser » et imprimez les deux moitiés séparément.
Poser correctement la pièce
La façon dont une pièce repose sur la plaque détermine sa résistance et son apparence. Deux outils dans la zone « Organiser » aident :
- « Poser à plat sur le visage » : cliquez sur une face et la pièce repose avec ce côté vers le bas. La meilleure direction d'impression en un clic.
- « Déposer sur le plan de travail » (D) : place la pièce sur le plan de travail lorsqu'elle flotte quelque part dans les airs.
Quelques règles empiriques pour la direction :
- Grand plat face vers le bas. Ce sont eux qui collent le mieux.
- Poser les pièces longues et chargées de manière à ce que les couches ne soient pas perpendiculaires à la charge. Les couches sont la direction la plus faible.
- Eviter les surplombs supérieurs à 45°, ou leur donner des appuis dans la trancheuse.
Trouver les surplombs
Dans le menu à côté de l'œil (« Visibilité »), Afficher les surplombs active les surplombs. Chaque face qui pointe vers le bas à plus de 45° est alors hachurée en rouge et blanc - c'est là que l'imprimante aurait besoin de supports. Ce qui reste sur l'assiette reste clair. Ainsi, vous voyez en concevant si une sphère, un arc ou un trou horizontal s'imprime sans supports ; le trou en forme de larme est fait exactement pour cela. Tournez la pièce ou posez-la sur une autre face avec « Poser à plat sur le visage », et les hachures suivent immédiatement.
La pente que gère votre imprimante est définie dans les paramètres sous « Apparence » : de 30° (attention) à 70° (pour les imprimantes avec un bon refroidissement des pièces). Une face posée sur un autre corps est encore marquée – layerling ne regarde que la face elle-même.
Épaisseur de paroi, jeu et chanfreins
- Les parois doivent avoir une largeur d'au moins deux lignes d'extrusion, soit 0,8 mm avec une buse de 0,4 mm. Les pièces robustes ont besoin de 1,2 à 2 mm.
- Lorsque deux pièces s'emboîtent, vous avez besoin d'un jeu : généralement 0,2 à 0,4 mm, selon l'imprimante. Faites une petite paire de tests avant d'imprimer la grande partie.
- De nombreuses personnes chanfreinent légèrement le bord inférieur qui repose sur la plaque. Cela empêche la première couche de s'étendre (« pied d'éléphant »).
Le jeu de votre imprimante : le test d'ajustement
Chaque imprimante imprime les trous un peu plus petits et les goupilles un peu plus épaisses que dessinés, chacune selon sa propre mesure ; le jeu dont deux pièces imprimées ont besoin n'est donc au départ qu'une estimation. Mesurez-le plutôt une fois : dans les réglages, sous « Plan de travail », « Créer le test d'ajustement » pose un test d'ajustement sur le plateau. C'est une plaque de 60 × 20 × 4 mm avec sept trous pour une goupille de 5 mm, chacun dessiné à 5 mm plus deux fois 0,05, 0,10, 0,15, 0,20, 0,25, 0,30 ou 0,40 mm, la valeur en relief à côté, et la goupille de 5 mm elle-même, debout à côté de la plaque, avec un petit chanfrein en haut. Il est fait de formes ordinaires, il s'imprime donc avec le reste du plateau, sans supports.
Imprimez-le tel qu'il est posé, puis enfoncez la goupille, côté chanfreiné en premier, dans les trous en commençant par le plus serré. Le trou le plus serré dans lequel la goupille tourne encore donne le jeu de votre imprimante. Saisissez sa valeur sous « Jeu de votre imprimante » ou cliquez-la parmi les valeurs sous le champ. Le jeu s'entend par côté, en millimètres, et le navigateur le garde pour tous les motifs ; un champ vide signifie non mesuré.
Dès lors, les nouvelles utilisations partent du jeu au lieu de la valeur intégrée : « Jeu par côté » et « Jeu de la goupille (par côté) » dans l'outil « Couvercle », le jeu d'une nouvelle forme « Prisme trapézoïdal » ou « Clip à encliqueter », « Dégagement (XY) » d'un nouvel écrou ou trou taraudé – deux fois le jeu, puisque c'est la place sur tout le diamètre – et « Jeu minimal » dans « Vérifier le jeu ». De même pour le « Jeu par côté » des goujons et des tenons dans « Diviser ». Tant qu'un tel champ garde cette valeur, « « D'après votre test d'ajustement » » à côté indique d'où vient le nombre. Une charnière imprimée en place et les articulations de l'outil « Articulations flexi » gardent leurs 0,4 mm : imprimées d'une seule pièce, leurs interstices doivent aussi rester ouverts entre les couches, ce qu'une goupille imprimée à part ne mesure pas. La place pour enfoncer un aimant ou une clé Gridfinity et celle pour une prise ou une carte achetée gardent aussi leurs propres valeurs. Les corps déjà présents dans un motif ne changent jamais, pas plus qu'un motif que vous ouvrez.
Vérifier l'impression
« Vérifier l'impression », à côté de « Vérifier le jeu » dans « Combiner », examine les objets sélectionnés, ou tous les objets visibles si rien n'est sélectionné, et dit dans une fenêtre ce qui raterait à l'impression. Chacune de ses cinq lignes est verte quand elle n'a rien trouvé, et orange avec quoi et où dans le cas contraire :
- « Parois fines » : les endroits plus fins que deux lignes de la buse - 0,8 mm avec une buse de 0,4 mm. Le trancheur omet une telle paroi ou l'imprime en une seule ligne fragile. Choisissez votre buse sous « Buse » en haut de la fenêtre (de 0,2 à 0,8 en un clic, toute autre dans le champ). Les endroits fins sont peints en rouge avec une grille claire sur les corps, et la ligne indique l'endroit le plus fin et la surface trop fine. Les endroits de moins de 1 mm² et les arêtes vives, comme celle d'un coin, sont ignorés.
- « Pièces en l'air » : un corps, ou une pièce séparée d'un corps, qui ne touche ni le plateau ni une autre pièce (à 0,05 mm près). Il serait imprimé dans le vide. Une pièce posée sur une pièce qui tient debout ne pose pas de problème.
- « Faible contact avec le plateau » : une pièce sur le plateau dont la première couche est très petite pour sa hauteur, comme une sphère ou un cône sur sa pointe. Elle peut se décoller pendant l'impression. L'avertissement vient sous 0,5 mm² d'appui, mesuré à 0,1 mm au-dessus du plateau, par millimètre de hauteur : une sphère est toujours en dessous, un cube de 10 mm a 10.
- « Surplombs » : les mêmes chiffres que Afficher les surplombs, avec l'angle réglé là.
- « Maillage ouvert » : un maillage importé avec des arêtes ouvertes, ou des arêtes partagées par trois faces ou plus. Le trancheur doit alors deviner où est l'intérieur.
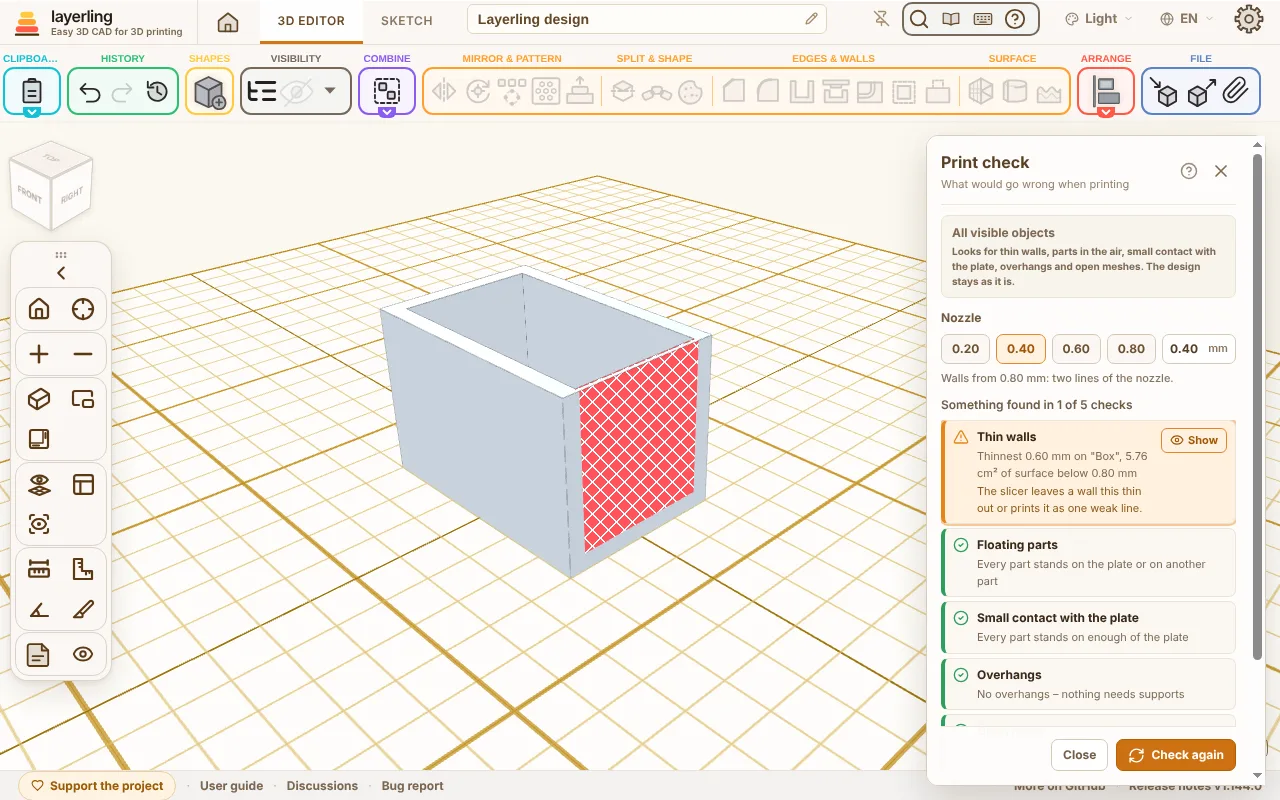
« Montrer » sur une ligne y amène la caméra ; il sélectionne les pièces en l'air, celles qui reposent sur trop peu et les maillages ouverts, et pour les surplombs il active Afficher les surplombs. Les corps qui se chevauchent sont vérifiés réunis, comme le trancheur les réunit. Si vous modifiez le modèle pendant que la fenêtre est ouverte, elle affiche « Modifié – vérifier à nouveau » ; cliquez dessus ou sur « Vérifier à nouveau ». Esc ferme la fenêtre. Rien ne change dans le modèle. Une IA fait la même vérification avec layerling_check_print.
Quand tu es prêt
Choisissez « Exporter » puis STL ou 3MF. STL est le format le plus simple. 3MF conserve les noms et les couleurs des corps individuels et est donc pratique lorsque vous imprimez en plusieurs couleurs. La fenêtre d'exportation indique également combien de grammes et de mètres de filament la pièce nécessiterait pour être imprimée. Plus d'informations dans Fichiers et sauvegarde.